Быстроизнашивающиеся детали — важнейшие узлы тяжелой техники, поэтому их ресурс имеет решающее значение. Благодаря широко распространенной технологии упрочняющей наплавки мы можем значительно повысить износостойкость и долговечность этих деталей. Но что представляет собой упрочняющая наплавка и какую роль она играет в сварочном производстве? Давайте подробно разберем эту технологию — читайте далее!
Что такое наплавка износостойкого слоя (Hardfacing)?
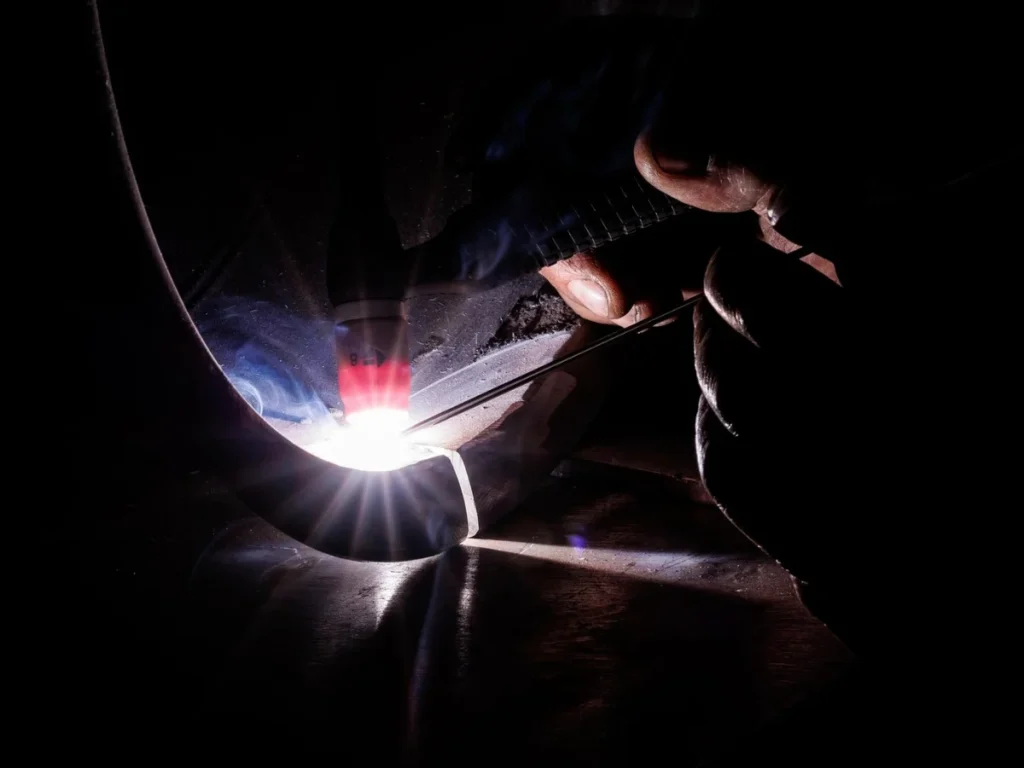
(Фото: Marcello Sokal на Pexels.com)
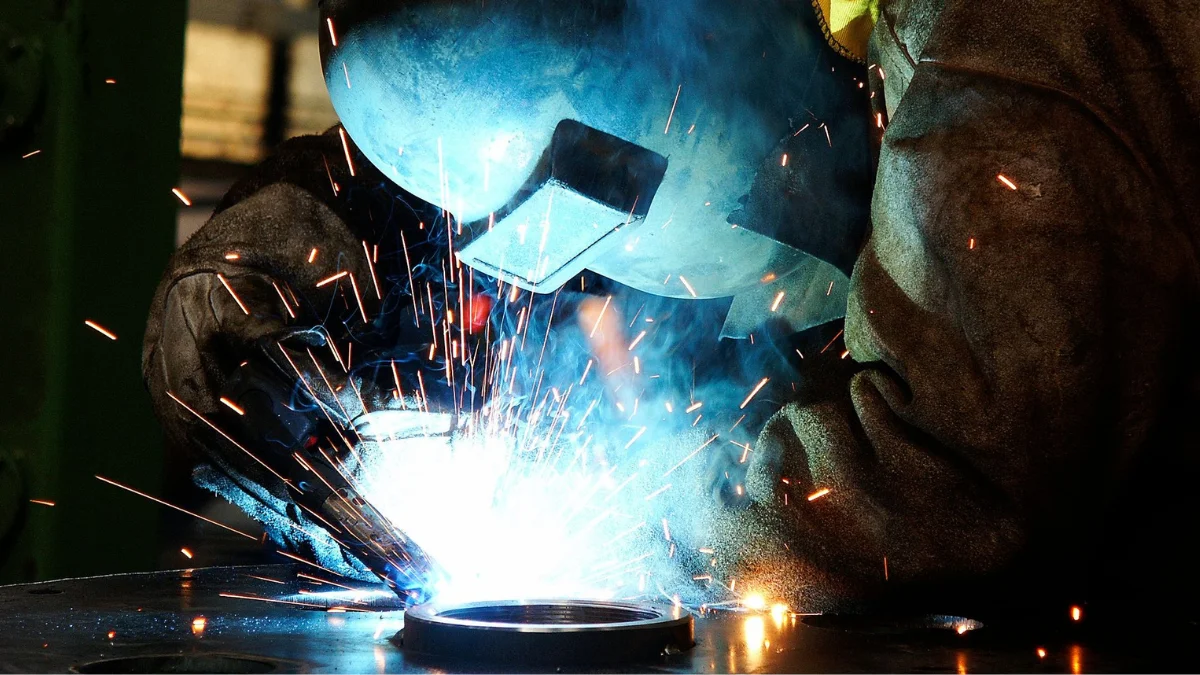
Упрочняющая наплавка (также известная как наплавка твердыми сплавами) — это эффективный технологический процесс металлообработки, при котором на поверхность детали из основного металла наносится более прочный, износостойкий сплав. В отличие от стандартных защитных покрытий, которые лишь механически сцепляются с поверхностью, упрочняющая наплавка использует термическое осаждение (преимущественно сварку) для оплавления поверхностного слоя основного металла. Это обеспечивает сплавление защитного присадочного сплава напрямую с материалом основы, формируя плотный, монолитно связанный слой толщиной от 1 до 10 мм.
При техническом обслуживании тяжелой техники упрочняющая наплавка решает две ключевые задачи:
- Бронирование новых компонентов: нанесение упрочняющей наплавки на новые детали обеспечивает дополнительную защиту от интенсивного абразивного износа, высоких ударных нагрузок и экстремальных температур до начала эксплуатации в тяжелых условиях.
- Восстановление изношенного оборудования: для деталей, уже поврежденных или изношенных в ходе интенсивной ежедневной работы, наплавка позволяет восстановить геометрию изношенных участков до исходных размеров.
Благодаря такой универсальности упрочняющая наплавка позволяет оборудованию справляться со сложными задачами с минимальным числом поломок, существенно продлевая срок службы узлов и сокращая расходы на замену деталей.
Как выполняется упрочняющая наплавка?
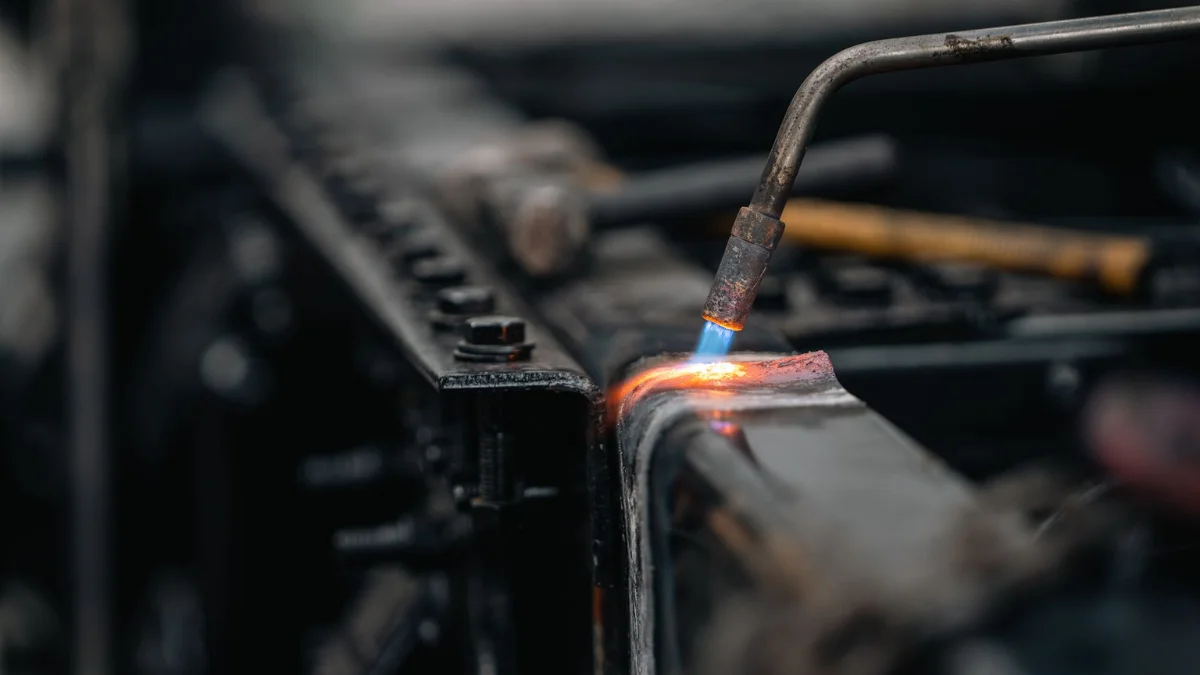
Нанесение упрочняющей наплавки на деталь представляет собой структурированный процесс, схожий со стандартной сваркой, но направленный на защиту обширных поверхностей, а не на соединение двух раздельных деталей. Стандартный регламент включает четыре основных этапа, а также выбор оптимальной схемы наплавки.
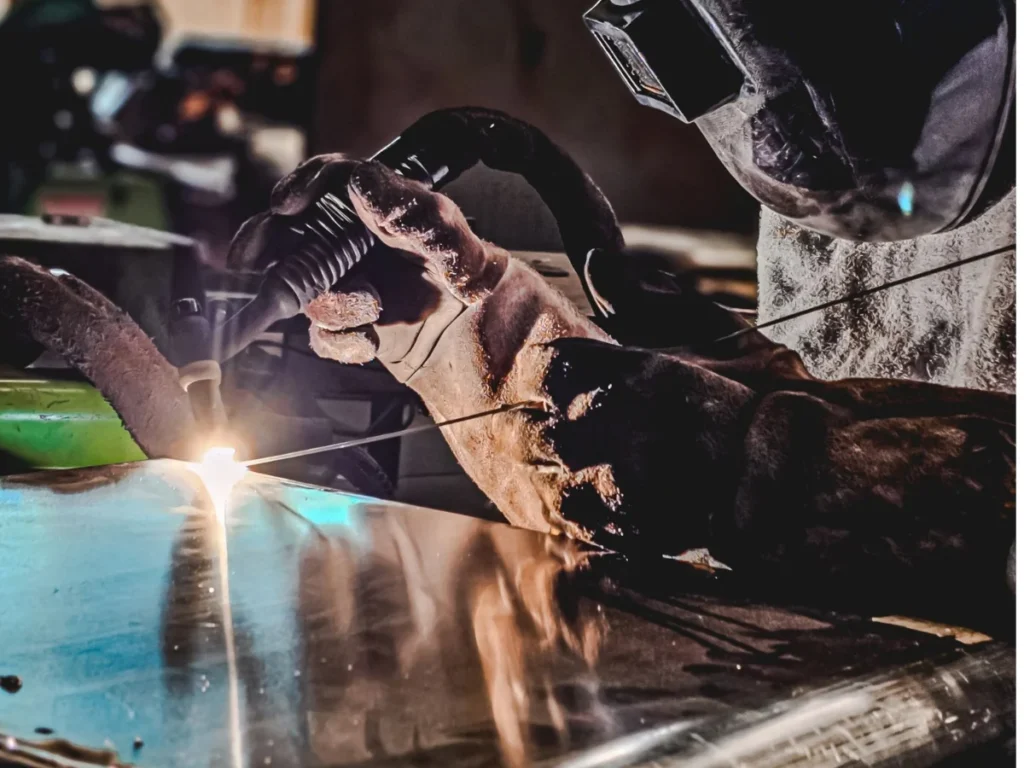
(Фото: Mario Spencer на Pexels.com)
Этап 1: Тщательная очистка поверхности
Перед термическим воздействием поверхность металла должна быть полностью очищена от масел, смазки, ржавчины, краски и химических загрязнений. Любые остаточные загрязнения могут привести к образованию структурных дефектов, таких как трещины или несплавления в процессе сварки.
Этап 2: Восстановление основы (подслой / наплавка геометрии)
При ремонте сильно изношенной детали сначала необходимо заварить глубокие выбоины или трещины. Восстановление исходной геометрии детали создает ровную и прочную основу для нанесения износостойкого сплава. (Примечание: для новых деталей этот этап не требуется.)
Этап 3: Нанесение буферного слоя
Когда основной металл и присадочный наплавочный сплав существенно различаются по химическому составу, их прямая сварка может вызвать высокие внутренние напряжения. Нанесение тонкого промежуточного буферного слоя служит пластичным переходным мостом, гарантируя высокую прочность сцепления и предотвращая растрескивание.
Этап 4: Нанесение упрочняющего слоя
На завершающем этапе защитный износостойкий сплав наплавляется непосредственно на подготовленную поверхность. В зависимости от условий эксплуатации специалисты обычно наносят от одного до трех слоев износостойкого материала.
Эффективные схемы наплавки
Полная наплавка всей площади крупной детали требуется далеко не всегда. Использование специализированных схем наплавки позволяет существенно сэкономить время и расходные материалы, обеспечивая превосходную защиту:
- Точечная схема: равномерно расположенные наплавленные точки способствуют оседанию мелких камней и песка в промежутках между ними. Задержанный материал формирует естественную «подушку» (мертвый слой), которая гасит сильные удары крупных фракций породы.
- Продольная (валиковая) схема: длинные прямые валики накладываются параллельно направлению движения потока материала. Это предотвращает зацепление движущейся массы за края наплавки и препятствует выкрашиванию поверхности.
- Ячеистая схема («вафля»): пересекающиеся валики образуют решетку с квадратными ячейками. Как и при точечной схеме, эти ячейки удерживают мелкие фракции, создавая естественный защитный барьер против жесткого абразивного износа.
Почему выбирают упрочняющую наплавку?
Почему упрочняющая наплавка стала ключевым методом технического обслуживания тяжелой техники? Защитные свойства этого метода очевидны. Теперь подробно рассмотрим главные причины, по которым промышленность делает ставку именно на него.
Продление срока службы компонентов
Благодаря нанесению высокотвердого сплава на зоны критического износа упрочняющая наплавка помогает деталям выдерживать интенсивное трение, абразивный износ и высокие ударные нагрузки. В результате ресурс узлов тяжелой техники можно увеличить на величину до 300%.
Существенное снижение затрат
Замена массивных изношенных узлов оборудования на новые обходится крайне дорого. Упрочняющая наплавка позволяет либо укрепить новые детали для кратного продления их ресурса, либо восстановить изношенные компоненты за малую часть стоимости новых, сокращая общие расходы на замену на 25–75%.
Минимизация простоев оборудования
При выходе из строя критически важного оборудования недели ожидания поставки запчастей могут полностью парализовать работы на объекте. Упрочняющая наплавка позволяет восстановить рабочую геометрию прямо на рабочей площадке, резко сокращая время простоя и устраняя необходимость замораживать бюджет в масштабных складских запасах запчастей.
Адаптивность и стабильная производительность
Различные производственные задачи ставят свои вызовы: от эрозии мелкозернистым песком до ударных нагрузок крупными скальными обломками. Составы материалов для наплавки можно точно подбирать под конкретные условия эксплуатации. Это позволяет компонентам оборудования сохранять оптимальную форму, мощность и производительность на протяжении длительных межремонтных интервалов.
Материалы, используемые для упрочняющей наплавки
Выбор правильного наплавочного материала напрямую зависит от условий эксплуатации оборудования: подвергается ли деталь трению, сильным ударам, воздействию высоких температур или химической коррозии. Ниже представлены наиболее распространенные группы материалов для промышленной упрочняющей наплавки.
Карбиды (карбид вольфрама и карбид хрома)
Карбиды обеспечивают высочайший уровень твердости и износостойкости. Карбид вольфрама незаменим при экстремальном абразивном износе в тяжелых условиях (например, в бурении и горнодобывающей отрасли), тогда как карбид хрома демонстрирует превосходные характеристики при высоких температурах и в агрессивных коррозионных средах.
Сплавы на основе железа
Материалы на железной основе — наиболее экономичные и распространенные наплавочные сплавы. Они обеспечивают сбалансированное сочетание износостойкости и ударной вязкости, что делает их идеальными для общего ремонта машин и регулярного технического обслуживания.
Сплавы на основе кобальта и никеля
Когда детали эксплуатируются в условиях экстремального нагрева или агрессивных химических сред, сплавы на основе кобальта (например, стеллиты) и никеля являются эталонным выбором. Кобальтовые сплавы сохраняют высокую конструкционную твердость даже при экстремальных температурах, тогда как никелевые сплавы обладают непревзойденной стойкостью к окислению и глубокой коррозии.
Медные сплавы и металломатричные композиты (ММК)
Для деталей, работающих в условиях постоянного трения скольжения, применяются медные сплавы (бронза и латунь), защищающие втулки и опорные поверхности подшипников. Металломатричные композиты (ММК) сочетают прочную металлическую матрицу со сверхтвердыми частицами карбидов, обеспечивая специализированный баланс ударной вязкости и стойкости к абразиву.
Технологии наплавки и напыления
Существует несколько способов выполнения упрочняющей наплавки на металлических деталях. Выбор метода зависит от доступности оборудования, геометрии узла, требуемой толщины покрытия и склонности основного материала к термическим деформациям.
Дуговая наплавка (GMAW, SMAW, FCAW, SAW)
Методы дуговой сварки, такие как сварка плавящимся электродом в среде защитного газа (GMAW / полуавтоматическая), ручная дуговая сварка штучным электродом (SMAW), наплавка порошковой проволокой (FCAW) и наплавка под флюсом (SAW), представляют собой наиболее распространенные и универсальные решения. Эти методы позволяют быстро наносить толстые, сверхпрочные слои присадочного сплава. Они оптимально подходят как для полевого ремонта на объекте, так и для восстановительных работ в условиях цеха.
Термическое напыление (HVOF и плазменное напыление)
При газотермическом напылении сплавы для упрочняющей наплавки расплавляются или размягчаются, после чего с высокой скоростью переносятся на поверхность детали. Поскольку основной металл в процессе нанесения практически не подвергается прямому нагреву, данный метод существенно снижает риск деформации или изменения структуры. Это оптимальное решение для создания тонкой и равномерной защиты термочувствительных деталей.
Лазерная наплавка
При лазерной наплавке сфокусированный лазерный луч расплавляет наплавочные материалы на поверхности основы. Этот метод обеспечивает максимальную точность, минимальное перемешивание с основным металлом и предельно малую зону термического влияния. Технологию обычно выбирают для дорогостоящих компонентов, требующих безупречного качества поверхности и строгого соблюдения размерных допусков.
Плазменно-порошковая наплавка (PTA)
При плазменно-порошковой наплавке (PTA) высококонцентрированная плазменная дуга расплавляет износостойкие порошковые сплавы на поверхности детали. Метод гарантирует точный контроль тепловложения и позволяет формировать толстые плотные покрытия практически без внутренней пористости с исключительной металлургической прочностью сцепления.
Области применения упрочняющей наплавки
Упрочняющая наплавка широко используется в тяжелой промышленности, где узлы оборудования регулярно подвергаются интенсивному трению, тяжелым ударным нагрузкам и жестким условиям эксплуатации. Вот как данная технология защиты применяется в различных отраслях:
Строительство и земляные работы
Тяжелая техника, включая ковши экскаваторов, отвалы бульдозеров, зубья погрузчиков и элементы фрезерных барабанов, находится в непрерывном контакте с песком, скальными породами и бетоном. Упрочняющая наплавка этих подверженных износу зон усиливает их конструкционную прочность и предотвращает деформацию инструмента и потерю его режущих свойств.
Горнодобывающая промышленность и разработка карьеров
Горно-шахтное оборудование работает в самых экстремальных условиях. Щеки дробилок, молотки мельниц, буровые коронки и режущие кромки ковшей непрерывно подвергаются жестким ударам твердой руды и камня. Упрочняющая наплавка защищает зоны удара, восстанавливая работоспособность изношенных компонентов до необходимости их полной замены.
Сельское хозяйство
Абразивная почва, каменистые включения и жесткие растительные волокна вызывают ускоренный износ сельхозорудий. На рабочие органы машин, такие как лемеха плугов, зубья культиваторов, ножи комбайнов и вальцы для измельчения сахарного тростника, наносится упрочняющая наплавка, сохраняющая их режущую кромку и гарантирующая высокую производительность в разгар уборочной кампании.
Нефтегазовый сектор и промышленное производство
При добыче нефти и газа забойные долота, рабочие колеса насосов и регулирующие клапаны должны выдерживать жесткий абразивный износ в сочетании с химической коррозией. В промышленном производстве упрочняющая наплавка технологической оснастки и штампов позволяет противостоять износу при высоких температурах и давлениях, обеспечивая строгое соблюдение геометрических параметров при длительной эксплуатации.
Надежные решения для упрочняющей наплавки от MCT
Стремитесь увеличить ресурс вашей тяжелой техники и свести к минимуму дорогостоящие простои? Компания MCT специализируется на поставках карбидной крошки премиум-класса, разработанной для обеспечения максимальной стойкости промышленного оборудования к износу и абразивному истиранию.
Помимо поставок высокоэффективных наплавочных материалов, мы также оказываем профессиональные услуги по упрочняющей наплавке. Используя эффективную технологию сварки MIG, наши опытные специалисты нанесут долговечные износостойкие слои непосредственно на ваши детали, восстановив их и обеспечив надежную защиту для тяжелых условий эксплуатации.
Свяжитесь с нами уже сегодня, чтобы запросить расчет стоимости или подобрать оптимальное решение по упрочняющей наплавке для ваших задач!